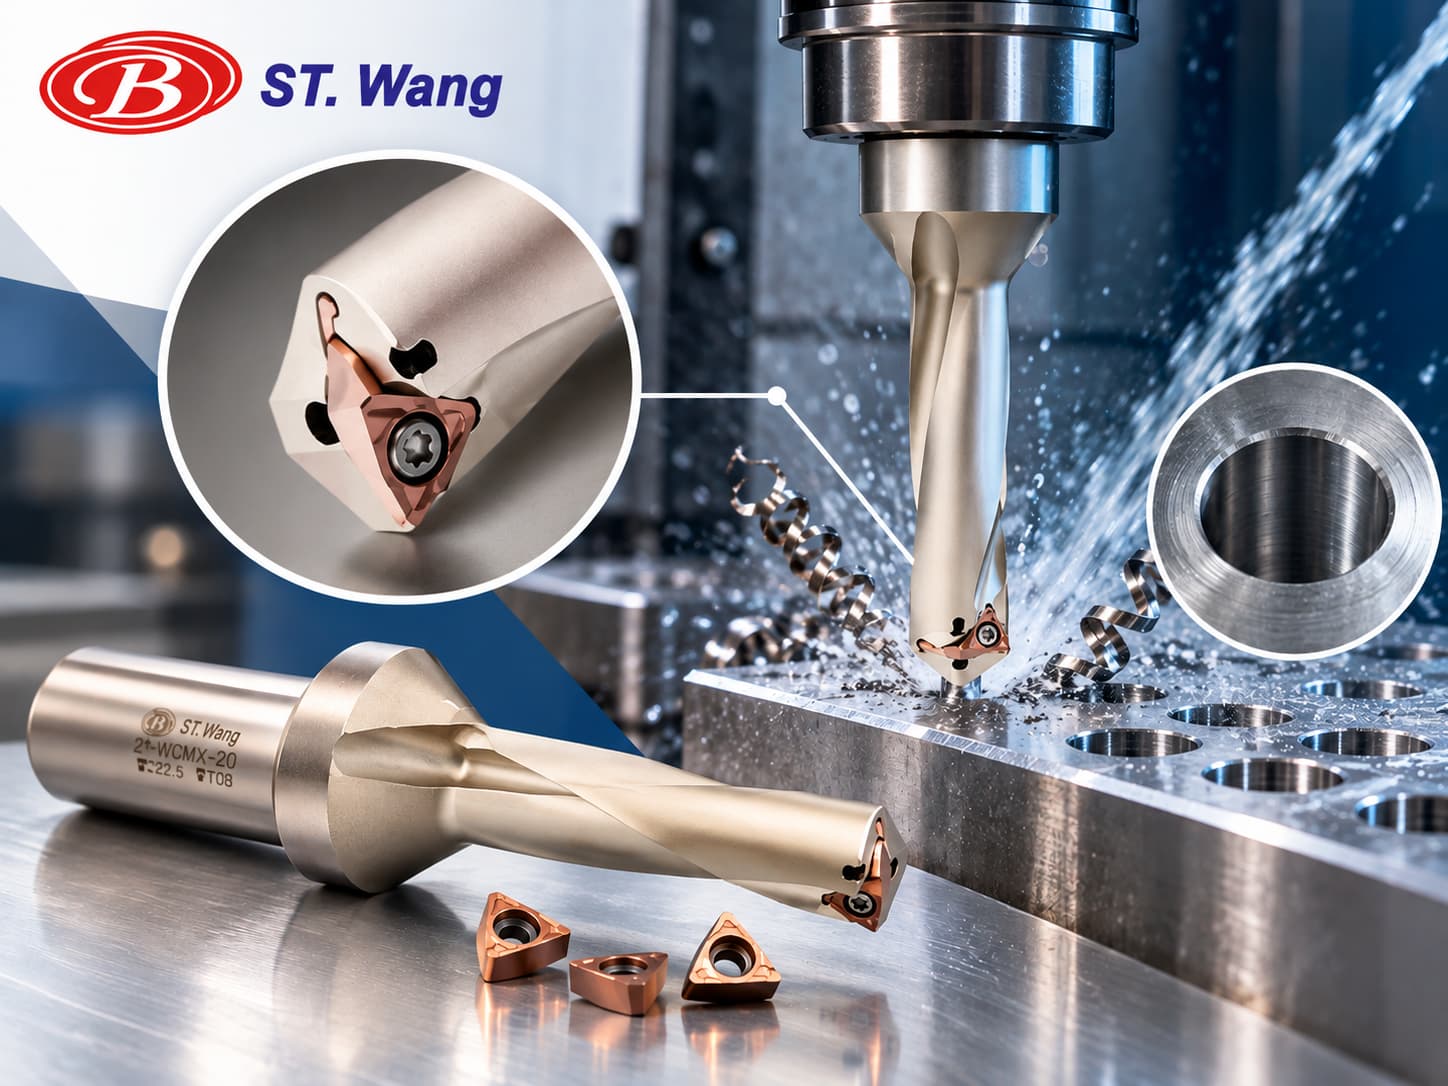
捨棄式鑽頭更換刀片後,為什麼仍會出現振動與孔徑不穩?5 個常見原因與排查方法
捨棄式鑽頭在 CNC 鑽孔加工中,具有刀片可更換、 減少整支刀具汰換需求等優點。然而,部分加工現場 即使更換了新刀片,仍可能出現鑽孔振動、孔徑偏差、 孔壁粗糙或刀片異常磨損等問題。這時候, 問題不一定出在刀片本身,也可能與刀片安裝、 刀體狀況、刀具偏擺、切削參數或冷卻排屑條件有關。
享展王企業有限公司專注於 CNC 切削刀具相關產品, 了解加工現場在刀具使用與更換過程中可能遇到的問題。 本文將從實際加工情境出發,說明捨棄式鑽頭 更換刀片後仍出現加工異常的五個常見原因, 並提供具體的檢查方向,協助使用者找出問題來源, 改善鑽孔品質與加工穩定性。
一、為什麼更換新刀片後,鑽孔品質仍然不穩定?
捨棄式鑽頭的加工表現,並非只由刀片的新舊程度決定。 刀片必須與刀體、刀柄、機台及加工條件正確配合, 才能維持穩定的切削狀態。
當鑽孔出現振動或孔徑不穩時, 常見的異常現象包括:
- 鑽孔振動或異音: 切削過程產生不規則振動,影響加工穩定性。
- 孔徑偏大或尺寸不一致: 加工孔徑超出預期公差, 或不同工件之間的孔徑出現差異。
- 孔壁表面粗糙: 孔壁出現明顯刀痕, 表面品質不符合要求。
- 刀片異常磨損或崩刃: 新刀片使用不久便出現局部磨耗或刃口損傷。
- 切屑排出不順: 切屑堆積於孔內, 造成切削阻力增加或加工中斷。
這些現象可能同時出現,也可能由不同因素造成。 因此,更換刀片後若問題持續發生, 應依照刀具安裝、機械精度及加工條件逐項排查, 而不是直接再次更換刀片。
二、原因一:刀片安裝不正確,導致切削受力異常
為什麼刀片安裝會影響鑽孔穩定性?
捨棄式鑽頭的刀片必須正確貼合刀座, 才能維持預期的切削位置與受力狀態。
若更換刀片時,刀座內殘留切屑、油污或其他異物, 可能使刀片無法完全貼合定位面。 此外,刀片安裝方向錯誤、螺絲鎖固不當 或刀片規格不符,也可能造成切削負荷異常。
對於採用中心刀片與外周刀片配置的捨棄式鑽頭, 還必須確認兩者是否安裝於正確位置, 避免因刀片配置錯誤影響切削。
如何檢查與改善?
- 拆卸刀片,檢查刀座是否殘留切屑或異物。
- 清潔刀座定位面,確認沒有明顯碰傷或磨耗。
- 核對刀片型號、尺寸及安裝位置是否符合刀體規格。
- 檢查固定螺絲與螺紋狀況。
- 依照刀具製造商規定的方式及扭力鎖固刀片。
重點整理: 更換新刀片時,應同步檢查刀座清潔度、 刀片定位及鎖固狀態。 若刀片沒有正確貼合,即使刃口全新, 也可能無法維持穩定切削。
三、原因二:刀體或刀座磨損,新刀片無法正確定位
為什麼換新刀片仍無法改善?
捨棄式鑽頭雖然可以更換刀片, 但刀體本身仍會受到長期切削負荷、 振動及切屑摩擦的影響。
如果刀座定位面已經磨損、變形或受到碰撞損傷, 即使安裝全新刀片, 也可能無法恢復原本的定位精度。
尤其當刀體曾經發生嚴重崩刃、 切屑堵塞或異常振動時, 應特別注意刀座是否受到損傷。
如何檢查與改善?
- 檢查刀座定位面: 確認是否有壓痕、磨損或崩角。
- 觀察刀體外觀: 檢查是否有碰撞痕跡、裂紋或其他異常損傷。
- 確認刀片貼合狀況: 檢查刀片安裝後是否有不正常的間隙或偏移。
- 比較新舊刀體的加工表現: 在條件允許且符合安全操作規範的情況下, 使用狀況良好的同規格刀體進行比較。
若確認刀座已經損壞, 不應透過增加鎖固力或自行修改定位面來補償, 應依照刀具製造商建議處理或更換刀體。
重點整理: 刀片屬於可更換的切削元件, 但刀體及刀座的完整性同樣重要。 當定位面受損時,單純更換刀片 不一定能改善孔徑精度與加工振動。
四、原因三:刀具偏擺或夾持剛性不足,造成孔徑偏差
刀具偏擺如何影響鑽孔?
刀具偏擺是指刀具旋轉時, 其實際運動位置偏離理想旋轉軸線的現象。
當刀柄、主軸或刀具安裝狀況不佳時, 可能造成刀具偏擺,使切削負荷分布不均, 進而增加振動、孔徑偏差及刀片異常磨損的風險。
除了刀具本身,工件夾持剛性不足 也可能導致加工時產生位移或振動, 影響鑽孔品質。
如何檢查與改善?
- 檢查刀柄、主軸錐孔及相關接觸面是否清潔。
- 確認刀柄與刀具的安裝方式符合規範。
- 使用適當的量測工具檢查刀具或刀柄的偏擺狀況, 並依製造商指定位置與容許值判定。
- 檢查刀具伸出長度是否過長。
- 確認工件夾持穩固,避免加工過程產生位移。
若刀具伸出長度超過實際加工需求, 通常會降低整體系統剛性。 因此,在不影響加工深度與排屑空間的前提下, 應盡可能縮短刀具伸出長度。
重點整理: 當新刀片仍無法改善孔徑偏差時, 應檢查刀柄、主軸、刀具伸出長度 及工件夾持狀況, 確認是否存在偏擺或剛性不足的問題。
五、原因四:切削速度與進給量不適合目前的加工條件
為什麼新刀片不代表可以直接沿用原本參數?
不同刀片材質、斷屑槽設計與切削刃幾何形狀, 可能需要不同的切削條件。
即使刀片外觀相似, 也不代表能直接沿用相同的切削速度與進給量。 若更換的刀片牌號、槽型或適用材料不同, 原本的加工參數可能不再適合。
- 進給量過高: 可能造成切削負荷過大、振動或刃口損傷。
- 進給量過低: 在特定加工條件下可能產生摩擦、 斷屑不良或加工不穩定。
- 切削速度過高: 可能增加切削熱與刀片磨耗。
- 切削速度過低: 在部分材料與刀片組合下, 可能增加積屑瘤或切削不順的風險。
不過,以上情況並非適用於所有刀片與工件材料, 實際仍須依刀具製造商建議及加工現場條件判斷。
如何檢查與改善?
首先確認新刀片的型號、材質、槽型 與適用工件材料, 再比對目前使用的切削速度及每轉進給量 是否落在建議範圍內。
調整參數時,建議一次只變更一項主要條件, 並記錄振動、切屑形態、孔徑及刀片磨損狀況, 以利判斷調整是否有效。
重點整理: 新刀片不一定適合沿用舊有切削參數。 當刀片規格或加工條件改變時, 應重新確認切削速度與進給量, 避免因參數不匹配造成加工異常。
六、原因五:冷卻液供應不足或排屑不順,增加切削負荷
為什麼冷卻與排屑會影響鑽孔品質?
鑽孔加工時,切屑必須從孔內順利排出, 才能降低切屑重複切削、堆積及堵塞的風險。
如果冷卻液供應不足、內冷通道堵塞, 或切屑形態不適合目前的孔深與加工條件, 可能使切削阻力增加, 導致振動、孔壁刮傷或刀片崩刃。
尤其在較深的孔加工中, 切屑排出路徑較長, 更需要注意冷卻與排屑狀況。
如何檢查與改善?
- 確認冷卻液供應方式符合刀具要求。
- 檢查冷卻液壓力、流量及濃度 是否符合刀具與設備規範。
- 檢查內冷通道與過濾系統是否堵塞。
- 觀察切屑形態, 確認是否出現過長、纏繞或堵塞。
- 依刀具規格與孔深條件, 評估是否需要調整進給量或加工策略。
不應直接假設提高冷卻液壓力 就能解決所有排屑問題, 因為切屑形態同樣受到工件材料、 刀片槽型與切削參數影響。
重點整理: 冷卻與排屑不良可能造成切削負荷增加。 若更換新刀片後仍出現振動或孔壁品質不佳, 應同步檢查冷卻液供應及切屑排出狀況。
七、捨棄式鑽頭加工異常快速排查表
當更換新刀片後仍出現異常, 可先根據實際症狀, 縮小可能的問題範圍。
| 加工異常 | 優先檢查項目 | 建議排查方向 |
|---|---|---|
| 鑽孔振動、異音 | 刀片安裝、刀具剛性、切削參數 | 檢查刀片定位、偏擺及切削負荷 |
| 孔徑偏大或不一致 | 刀具偏擺、刀座磨損、工件夾持 | 檢查定位精度與夾持穩定性 |
| 孔壁粗糙、有刮痕 | 排屑、切削參數、刀片狀態 | 觀察切屑形態及刃口狀況 |
| 新刀片快速崩刃 | 刀片安裝、切削負荷、排屑 | 檢查刀座及刀片規格,排除切屑堵塞 |
| 刀片磨耗不均 | 刀片定位、刀體狀態、偏擺 | 檢查刀座定位面與刀具安裝狀況 |
這份表格適合用於初步判斷, 但不同異常可能有共同原因, 不能僅依單一症狀直接認定故障來源。
建議先停止異常加工, 確認刀片與刀體沒有損壞, 再依照檢查結果逐步調整, 避免在問題尚未釐清時持續加工。
八、如何降低更換刀片後再次發生加工異常的機率?
除了發生問題後進行排查, 建立標準化的刀片更換與加工確認流程, 也有助於降低異常發生的機率。
建議在每次更換刀片時執行以下步驟:
- 確認刀片規格: 核對型號、材質、槽型及適用刀體。
- 檢查刀座狀態: 清除切屑與異物, 確認定位面沒有明顯損傷。
- 正確安裝與鎖固: 依製造商規範確認刀片位置及螺絲鎖固方式。
- 確認刀具與工件夾持: 檢查刀柄安裝、刀具伸出長度及工件固定狀況。
- 確認加工參數: 核對切削速度、進給量及冷卻條件。
- 進行首件確認: 在符合安全操作規範的條件下, 檢查孔徑、孔壁品質、切屑及刀片磨損狀況。
對於重複性高的 CNC 加工, 建議保留刀片型號、切削參數與異常處理紀錄。 當相同問題再次發生時, 便能更有效率地比較與追蹤原因。
九、常見問題 FAQ
Q1:捨棄式鑽頭換了新刀片,為什麼還會振動?
可能與刀片安裝不正確、刀座磨損、 刀具偏擺、夾持剛性不足或切削參數不合適有關。 建議先檢查刀片定位及刀座狀態, 再確認刀具安裝與加工條件。
Q2:更換刀片後孔徑變大,一定是刀片尺寸不正確嗎?
不一定。除了刀片規格, 刀具偏擺、刀座損傷、工件夾持不穩 及加工振動,都可能影響實際孔徑。 應先量測孔徑並檢查刀具安裝狀態, 再判斷原因。
Q3:捨棄式鑽頭的刀體需要定期更換嗎?
刀體沒有適用所有加工情況的固定更換週期, 應依使用狀況、製造商規範 及實際檢查結果判斷。 若刀座定位面出現明顯磨損、 變形或損傷,應評估維修或更換刀體。
Q4:新刀片很快崩刃,是不是切削速度太快?
切削速度過高可能是原因之一, 但也可能與進給量、刀片安裝、 刀具剛性、工件材料或切屑堵塞有關。 建議先確認刀片是否正確安裝, 再依刀具建議條件檢查切削參數。
Q5:更換刀片後,需要重新調整 CNC 加工參數嗎?
如果更換的是相同型號、相同規格的刀片, 且加工條件未改變, 通常可先依原本經驗證的參數進行確認。 但如果刀片材質、槽型或加工材料不同, 就應重新核對刀具製造商建議的切削條件。
十、結論:換新刀片只是第一步,找出加工異常原因才是關鍵
捨棄式鑽頭更換刀片後, 若仍出現振動、孔徑不穩或孔壁品質不佳, 不應立即認定是新刀片品質問題。
從刀片安裝、刀體磨損、刀具偏擺、 切削參數到冷卻排屑條件, 都可能影響最終加工表現。 透過有順序的檢查與記錄, 能更有效率地找出問題來源, 減少不必要的刀片更換與加工損失。
享展王企業有限公司自 1987 年成立以來, 持續提供各類 CNC 切削刀具, 產品包含捨棄式快速鑽頭、 捨棄式快速留芯鑽頭 及大口徑捨棄式深孔鑽頭等。
需要協助確認捨棄式鑽頭的加工條件?
如果您正在使用捨棄式鑽頭, 並遇到更換刀片後加工品質仍不穩定的問題, 歡迎提供刀具型號、工件材料、孔徑、 孔深、機台條件及目前使用的切削參數, 與享展王討論適合的刀具與改善方向。