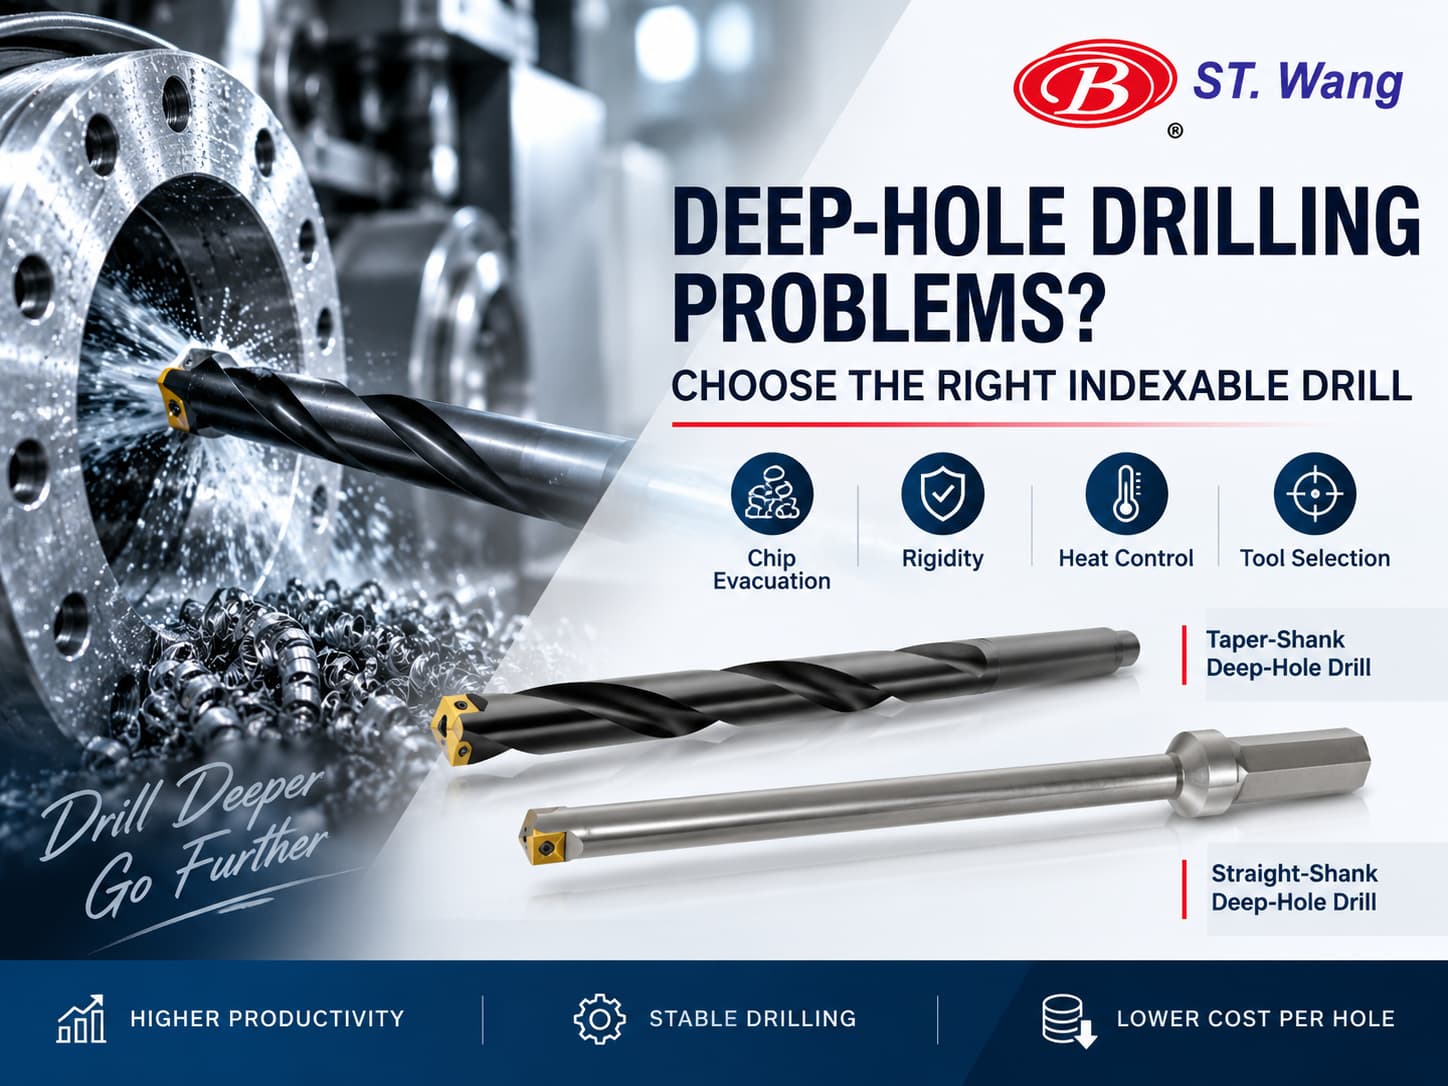
深孔加工常見問題:如何選擇合適的捨棄式鑽頭?
深孔加工並不是單純把孔鑽得更深而已。隨著鑽孔深度增加,排屑會變得更加困難,刀具剛性降低,切削熱也更難控制,即使是微小的加工設定誤差,也可能對孔加工品質造成更明顯的影響。
因此,對於需要進行深孔加工的製造商而言,選擇合適的捨棄式鑽頭相當重要。
享展王企業有限公司針對不同深孔加工需求,提供捨棄式直柄與斜柄深孔鑽頭,適用於需要考量孔深、剛性、排屑、冷卻與機台相容性的加工應用。
本文將說明深孔加工最常遇到的問題,以及製造商在選擇捨棄式深孔鑽頭時應評估哪些條件。
深孔加工常見問題
在選擇刀具之前,首先要了解為什麼深孔加工比一般孔加工更容易出現不穩定的情況。
常見問題包括:
- 排屑不良
- 刀具剛性降低
- 切削熱過高
- 孔加工品質不穩定
- 刀片磨耗或崩裂風險增加
隨著鑽孔深度增加,這些問題通常會更加明顯。一支在淺孔加工時表現穩定的鑽頭,當孔深增加後,不一定還能維持相同的加工穩定性。
1. 排屑不良
在淺孔加工中,切屑只需要移動較短的距離就能排出孔外;但在深孔加工時,切屑必須經過更長的路徑才能離開切削區域。
如果排屑不順,切屑可能堆積在刀刃周圍,進而造成:
- 切削阻力增加
- 扭矩提高
- 刀刃損傷
- 孔壁表面品質下降
- 刀具異常損壞
因此,排屑能力應該從刀具選型階段就納入考量,而不是等到實際發生加工問題後才處理。
冷卻液供應對深孔加工的排屑也相當重要。如果想進一步了解冷卻液如何直接到達切削區域並協助排屑,可參考享展王既有文章:內冷式鎢鋼鑽頭是什麼?享展王教你一篇搞懂原理與應用場景。
2. 孔越深,刀具剛性越重要
隨著刀具有效伸出長度增加,整個鑽削系統對偏擺與振動也會更加敏感。
如果刀具剛性不足,可能造成:
- 孔位偏移
- 真圓度不佳
- 孔徑不穩定
- 加工振動
- 刀片過早磨耗
因此,在評估深孔鑽頭時,不能只看刀片本身。包括鑽頭刀體、柄部、刀具夾持系統、主軸以及工件夾持方式,都會影響最終的鑽孔穩定性。
同時也應盡可能避免不必要的刀具過度懸伸。一般而言,刀具伸出越長,整體剛性越低,也越容易受到振動影響。
3. 深孔內部的切削熱更難控制
當切削位置深入孔內後,冷卻液更難有效到達刀刃,而刀具與工件之間的摩擦以及切屑形成仍會持續產生熱量。
如果切削熱沒有適當控制,可能導致:
- 刀片磨耗加快
- 表面品質下降
- 尺寸穩定性降低
- 刀刃損傷
因此,適當的冷卻液供應與切削條件,是維持深孔加工穩定性的重要因素。
如果加工的是難切削材料,冷卻與排屑的重要性會更加明顯。可進一步參考:最適合內冷式鎢鋼鑽頭的五大材質,了解內冷式鎢鋼鑽頭在不鏽鋼、鈦合金等材料加工中的應用。
4. 孔加工品質容易隨深度增加而變得不穩定
一支鑽頭可能在淺孔加工時能夠維持良好品質,但隨著鑽孔深度增加,加工穩定性可能逐漸下降。
常見的深孔品質問題包括:
- 孔位偏移
- 孔徑變化
- 孔壁粗糙
- 直線度不佳
這些問題通常不是由單一因素造成,而是與刀具剛性、對心精度、排屑、冷卻液供應、切削參數及刀具選擇等條件共同相關。
因此,深孔加工應該從完整加工系統來評估,而不是單純選擇一支「長度夠長」的鑽頭。
選擇捨棄式深孔鑽頭前,要先確認哪些條件?
選擇捨棄式深孔鑽頭之前,製造商應先確認完整的加工條件,包括:
- 所需孔徑
- 所需孔深
- 工件材料
- 機台類型
- 主軸介面
- 刀具夾持系統
- 可使用的冷卻方式
- 排屑條件
- 生產數量
如果您還在評估捨棄式鑽頭是否適合目前的加工需求,也可以先閱讀享展王既有的捨棄式鑽頭選型文章,從孔徑、孔深與加工條件進一步判斷適合的鑽頭類型。
直柄 vs. 斜柄捨棄式深孔鑽:該怎麼選?
享展王針對深孔加工提供直柄與斜柄捨棄式深孔鑽。兩者的差異之一,在於如何與機台及刀具夾持系統搭配。
並不是哪一種柄部設計一定比較好,而是應該根據實際機台配置與加工條件選擇。
| 選型項目 | 直柄捨棄式深孔鑽 | 斜柄捨棄式深孔鑽 |
|---|---|---|
| 柄部設計 | 圓柱直柄 | 斜柄設計 |
| 機台相容性 | 依使用的刀具夾持系統而定 | 需搭配相容的機台與介面 |
| 刀具夾持 | 搭配適合的刀具夾持系統使用 | 依機台與柄部介面進行安裝 |
| 主要選型考量 | 夾持剛性與穩定性 | 機台介面與相容性 |
| 選擇時應確認 | 機台、刀具夾持方式與加工條件 | 機台介面、孔深與加工條件 |
因此,選擇柄部型式時,建議確認:
- 機台介面
- 所需剛性
- 刀具夾持方式
- 孔深
- 實際鑽削條件
為什麼可更換刀片對深孔量產加工很重要?
採用可更換刀片的捨棄式深孔鑽,在重複性生產中具有實際的成本優勢。
當切削刃達到磨耗極限時,可直接更換刀片,而不需要將整支鑽頭刀體一起更換。
這有助於:
- 降低整支刀具的更換成本
- 縮短刀具維護時間
- 簡化刀具庫存管理
- 延長鑽頭刀體的使用時間
- 控制單孔加工成本
深孔鑽選型常見的 5 個錯誤
1. 只因孔徑符合就使用一般鑽頭
孔徑符合,不代表鑽頭就適合所需的加工深度。
隨著孔深增加,排屑、剛性、冷卻液供應與加工穩定性的重要性都會提高。
2. 忽略刀具懸伸長度
刀具懸伸越長,整體剛性通常越低,也會增加振動、偏擺與孔位偏移的風險。
在能安全達到所需加工深度的前提下,應盡可能採用較短且具足夠剛性的刀具配置。
3. 忽略排屑問題
深孔加工的切削區域距離孔口較遠。如果切屑無法順利排出,切削阻力與熱量都可能快速增加。
4. 選擇柄部時沒有考慮機台條件
直柄與斜柄深孔鑽都應配合實際的機台介面與刀具夾持系統選擇。
如果只看柄部型式,而沒有考慮整體機台配置,可能造成剛性不足或增加不必要的安裝複雜度。
5. 還沒解決穩定性問題,就先提高切削參數
提高轉速或進給,無法彌補剛性不足、對心不良、冷卻不足或排屑不順等問題。
在某些情況下,如果沒有先處理這些根本問題就提高切削參數,反而可能加劇刀具磨耗與孔品質異常。
更完整的深孔鑽選型流程
建議依照以下順序評估深孔加工需求:
- 確認所需孔徑與孔深。
- 確認工件材料。
- 確認機台與主軸介面。
- 評估可使用的刀具夾持系統。
- 確認整體剛性與刀具懸伸長度。
- 確認冷卻液能否有效到達切削區域。
- 規劃切屑排出方式。
- 選擇適合的鑽頭刀體與刀片。
- 設定適合的切削參數。
透過這樣的選型流程,可以降低只依孔徑選擇刀具所造成的風險,也能為穩定的深孔加工建立更完整的基礎。
享展王的深孔鑽削解決方案
享展王企業有限公司自 1987 年創立以來,持續開發不同加工需求所需的切削刀具,產品包括捨棄式快速鑽頭、捨棄式快速留芯鑽頭,以及大口徑捨棄式深孔鑽頭(鏟鑽)等。
針對深孔加工需求,我們提供:
- 捨棄式直柄深孔鑽
- 捨棄式斜柄深孔鑽
- 可更換刀片
這類刀具適合需要提升深孔加工穩定性,同時希望控制刀具更換與生產成本的製造商。
若想進一步了解不同捨棄式鑽頭如何依孔徑、孔深及加工條件選擇,可延伸閱讀享展王的哪一種捨棄式鑽頭最適合您的 CNC 加工應用?。
結論
深孔加工問題很少只由單一因素造成。排屑不良、剛性不足、切削熱、機台相容性與刀具夾持條件,都可能影響最終加工結果。
因此,選擇捨棄式深孔鑽頭不能只看孔徑。
直柄與斜柄設計應依機台介面、剛性需求、孔深、冷卻條件及整體加工配置進行選擇。
如果您正面臨深孔加工不穩定、排屑不良或刀具磨耗過快等問題,歡迎聯繫享展王企業有限公司,並提供孔徑、鑽孔深度、工件材料、機台類型與刀具夾持條件,我們可協助您評估合適的捨棄式深孔鑽削方案。